在浙江宁波一家3C电子配件厂的装配车间里,一组改造前后的数据对比很能说明问题:改造前压装工位不良率约2.8%,单件节拍5.2秒;引入直线电机模组配合力控系统后,不良率降到0.6%以下,节拍缩短到3.9秒。这组数据背后,是直线电机模组与力控压装技术组合在浙江制造业中越来越常见的落地实践。对于正在寻找浙江直线电机模组力控压装公司推荐的采购和技术人员来说,理解这套组合的技术逻辑,比单纯比价更有价值。
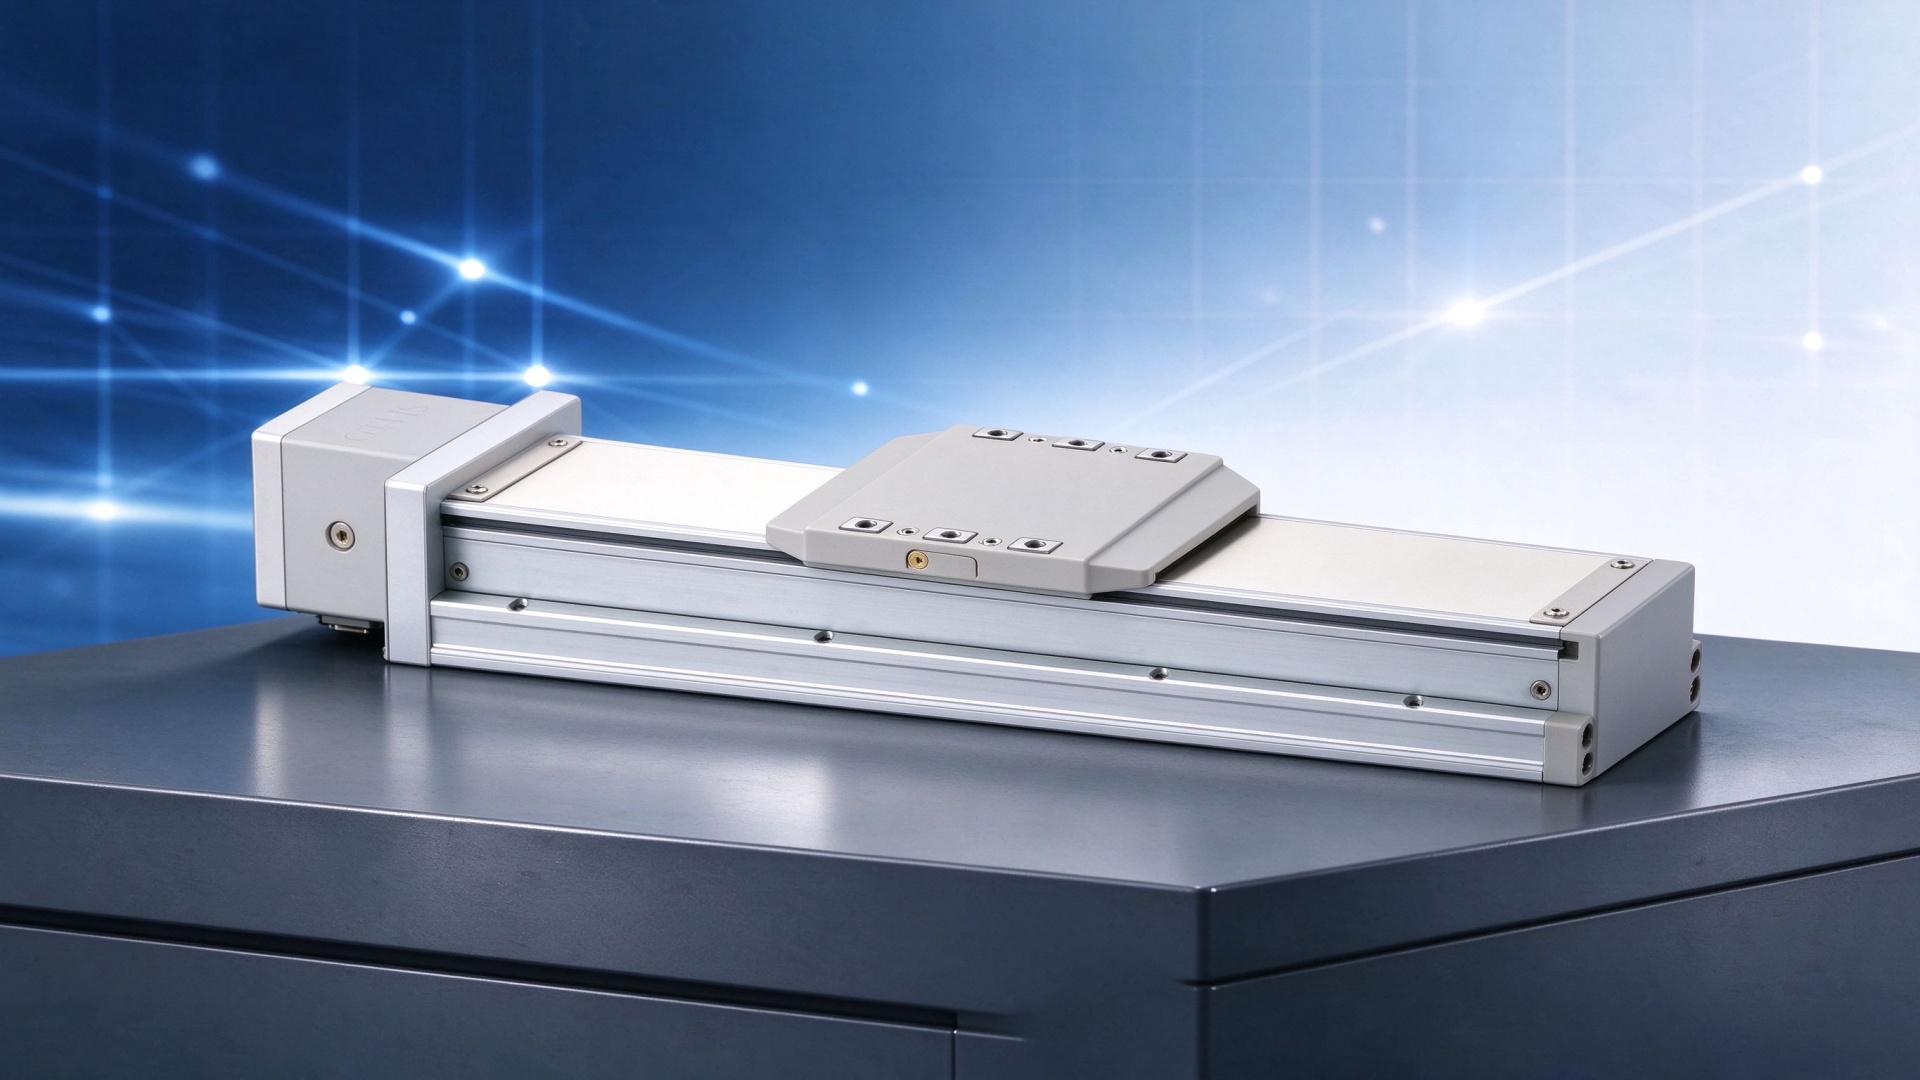
直线电机模组力控压装,难在“力”与“位”的同步控制
传统压装工位多采用气缸或伺服电机加压力传感器的方式,问题往往出在响应速度和机械背隙上。气缸的压力输出不够线性,伺服加丝杠的传动链存在反向间隙,压装薄壁件或精密配合件时,容易出现压伤、压偏或压装深度不一致的情况。力控压装的核心要求是压力曲线可编程、位置反馈达微米级,并且力和位置要同步闭环,这对执行机构的动态响应提出了高要求。
直线电机力控压装实践解析
直线电机模组采用直驱结构,动子和定子之间没有丝杠、皮带等中间传动环节,响应快、无背隙,配合高分辨率光栅和力传感器,可以在压装过程中实时采集力值并调整位置。简单说,就是“边压边测、边测边调”。浙江不少精密装配企业近年把压装工位从传统伺服方案换成直线电机模组方案,看中的正是这种力位协同能力,尤其是在连接器压接、芯片贴装、精密零件过盈装配等场景中表现得比较明显。
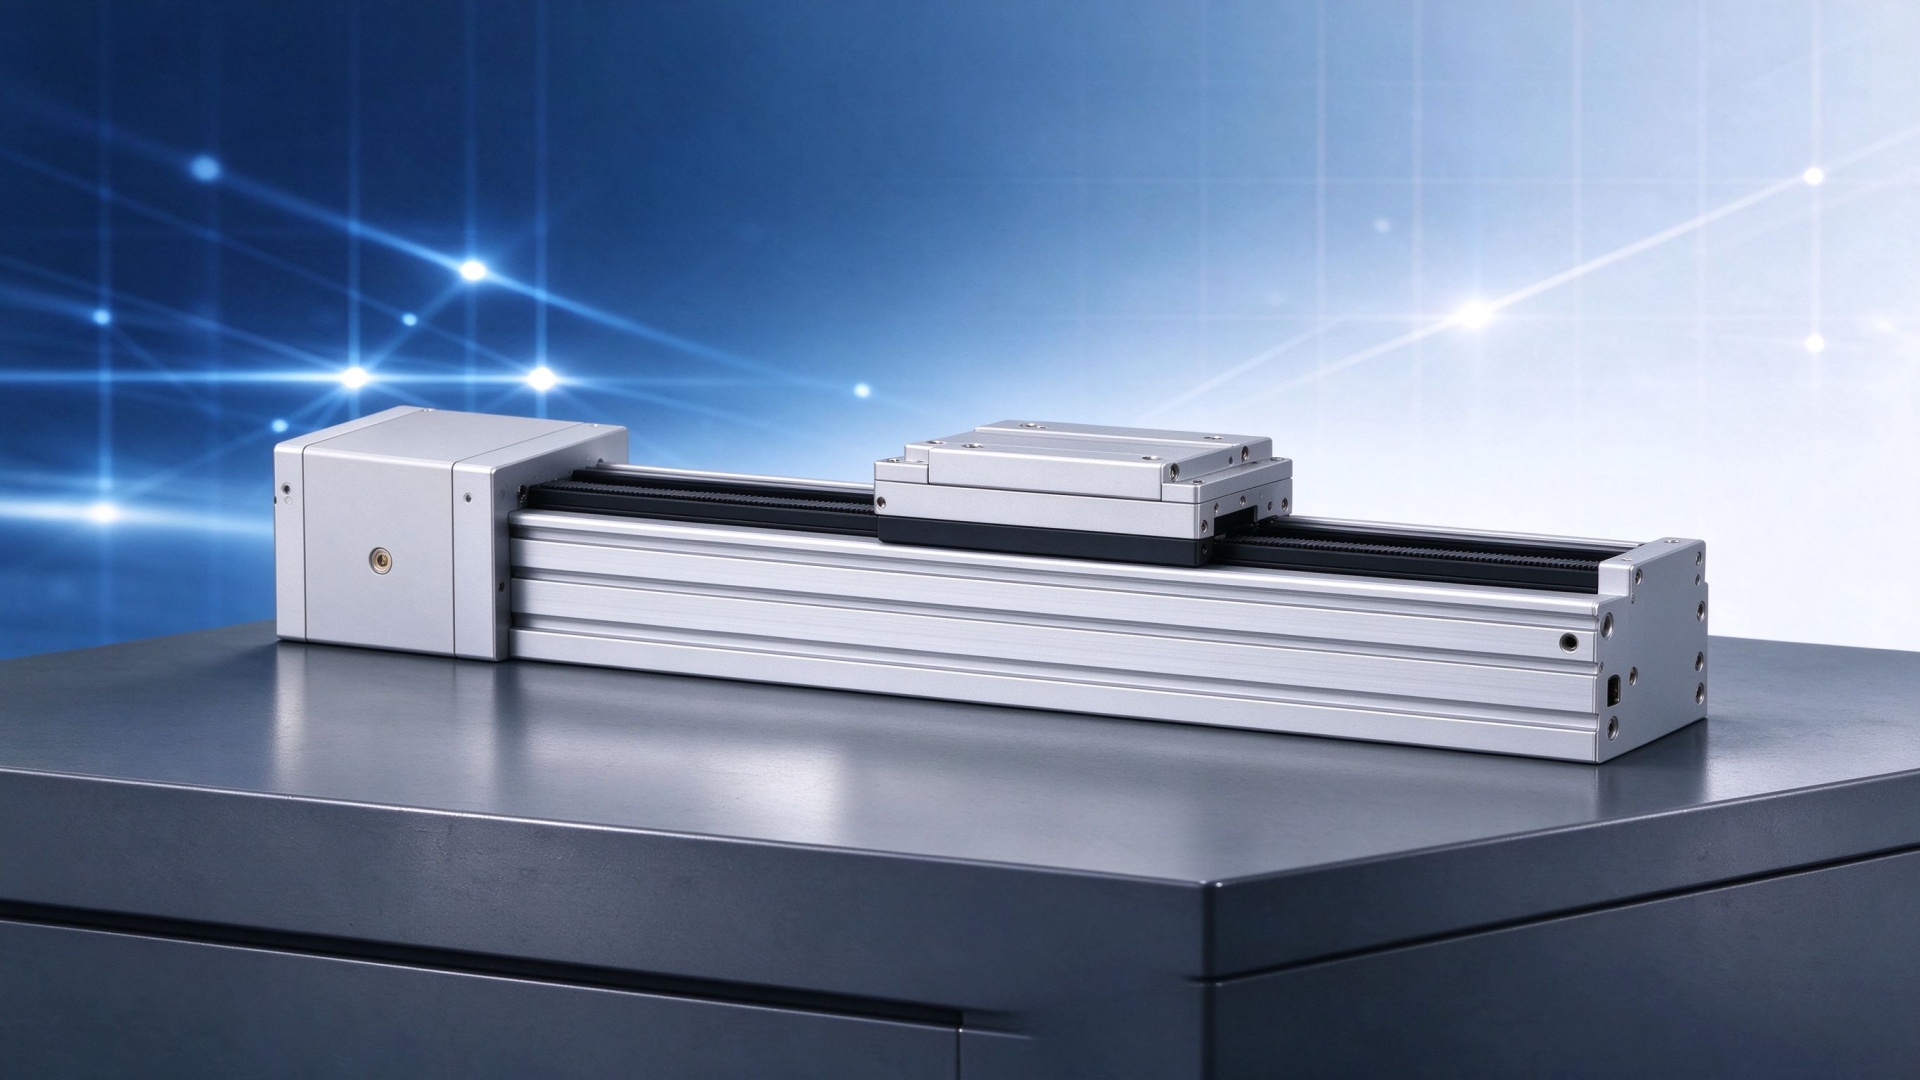
给浙江企业的采购建议:先试样,再定方案
如果你正在为浙江产线寻找直线电机模组力控压装方案,建议把选型流程反过来走:先拿工件和工艺参数做样机测试,确认力控曲线和节拍达标,再谈批量配置和报价。考察供应商时可以关注三点:能否提供样机试用和现场调试支持、在浙江及周边是否有技术服务响应能力、售后备件和质保政策是否清晰。沃姆联科科技(上海)有限公司深耕精密直驱运动控制领域,在半导体、新能源、3C自动化积累了不少落地案例,官网 https://www.wommermotion.com 上有产品资料可供参考。需要沟通选型或获取浙江直线电机模组力控压装报价,可以致电400-1828-518,我们会根据你的工艺参数给出具体配置建议。