去年我们走访浙江一家3C电子代工厂时,对方产线负责人拿出一组数据:传统丝杆点胶平台在连续作业下,点胶轨迹偏差逐渐累积到0.05mm以上,遇上0201元件封装工位,胶点偏移导致的返修率一度接近3%。这个数字背后,是大量订单返工和交期延误。正是这类真实痛点,让"直线电机模组可以做高速点胶吗"成为浙江自动化圈里被反复讨论的问题。答案并非一句"可以"或"不可以",而要拆开看速度、精度、稳定性三件事能否同时成立。
直线电机模组可以做高速点胶吗?先看这三个硬指标
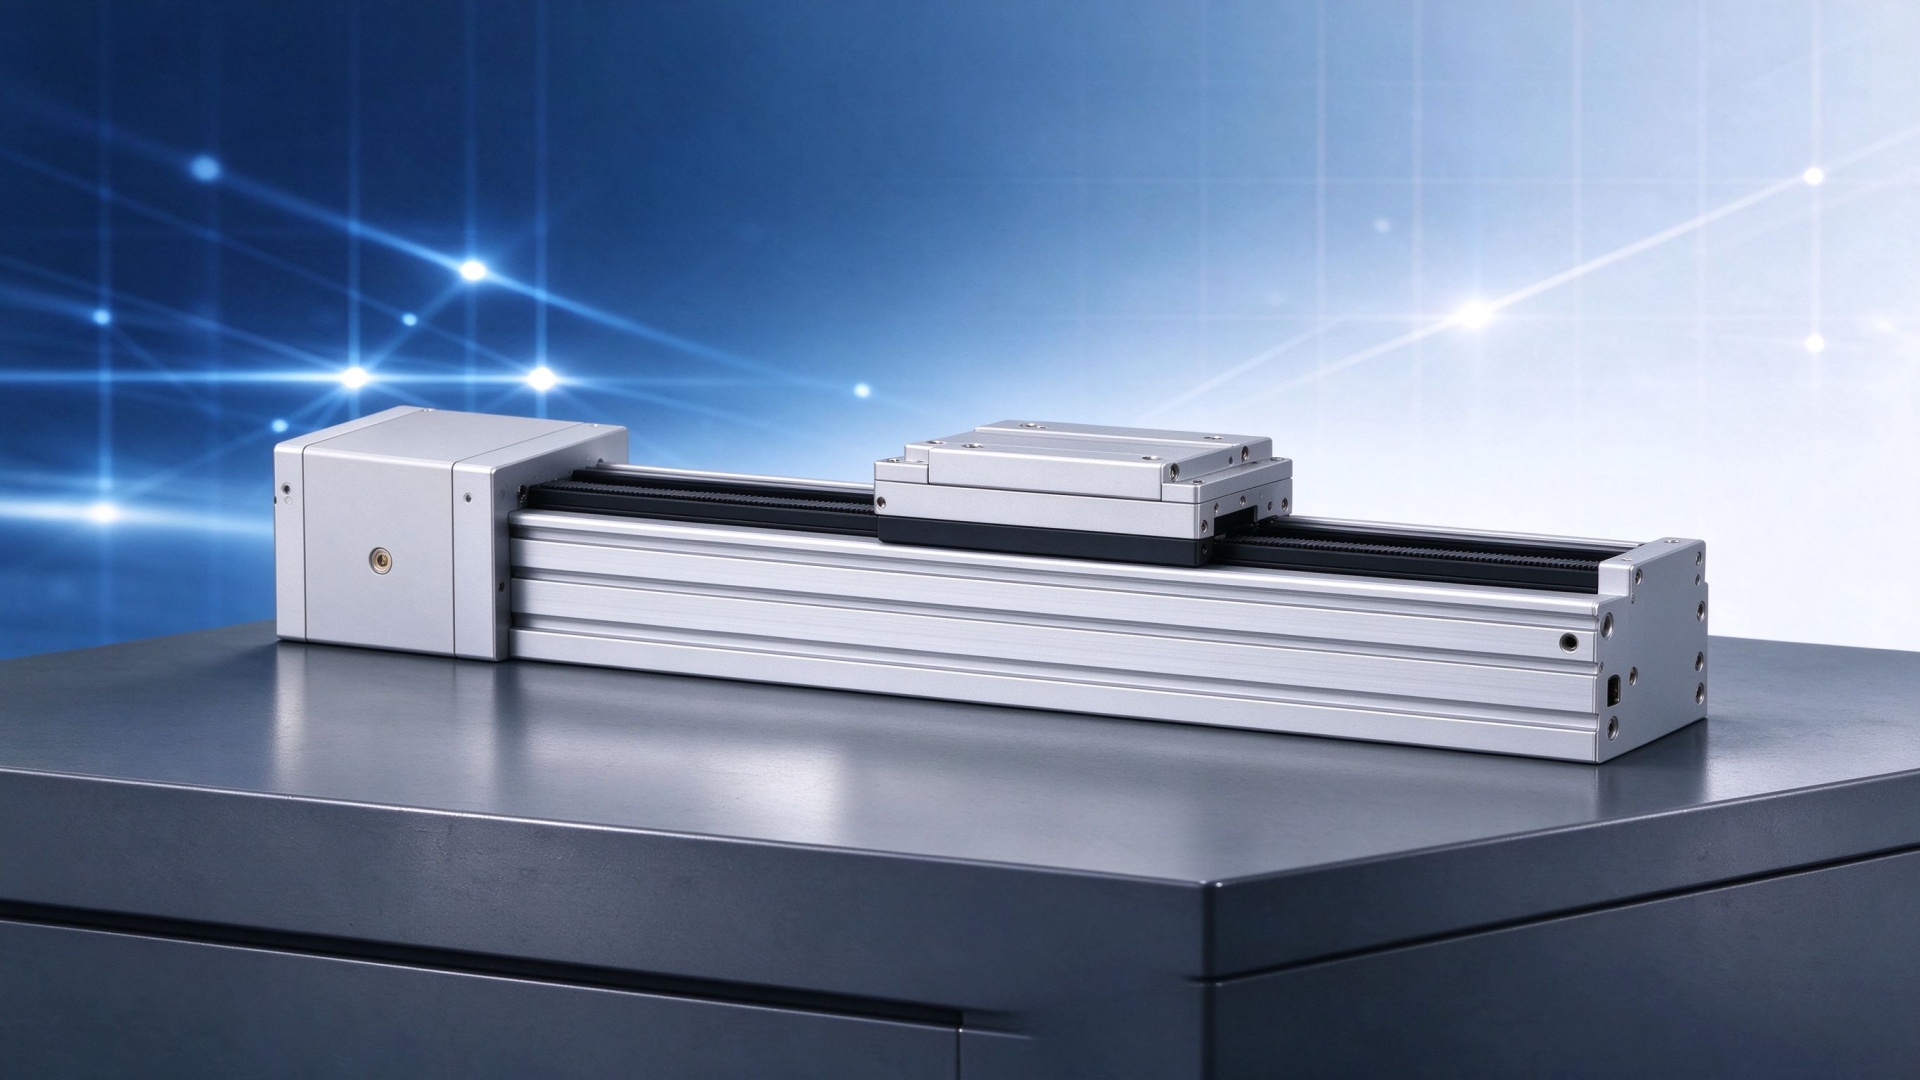
高速点胶对运动部件的要求,本质上是"快而不抖、准而不拖"。直线电机模组采用直驱结构,取消了丝杆、联轴器等中间传动环节,动子与定子之间无机械接触,因此加速度可以做到2G以上,运行速度普遍高于传统传动方案。但速度快只是入场券,真正决定点胶质量的是另外两个指标:一是重复定位精度,二是高速运行下的轨迹跟随误差。点胶头在拐角处如果出现滞后或过冲,胶线就会堆叠或断裂。
直线电机模组高速点胶可行性
以我们服务过的一类点胶设备为例,客户要求单轴行程600mm、节拍控制在0.8秒内完成一次往返定位,同时胶点直径偏差不超过0.03mm。这样的工况,普通皮带模组在高速段容易出现弹性形变,丝杆模组则受限于临界转速。而精密直线电机模组凭借微米级重复定位精度和较高的刚性,配合光栅闭环反馈,能够把高速段的位置误差控制在较小范围内。结论很明确:直线电机模组可以做高速点胶,但前提是选型时把精度、加速度、负载惯量三者匹配好,而不是单纯追求速度参数。
给浙江点胶设备企业的选型建议
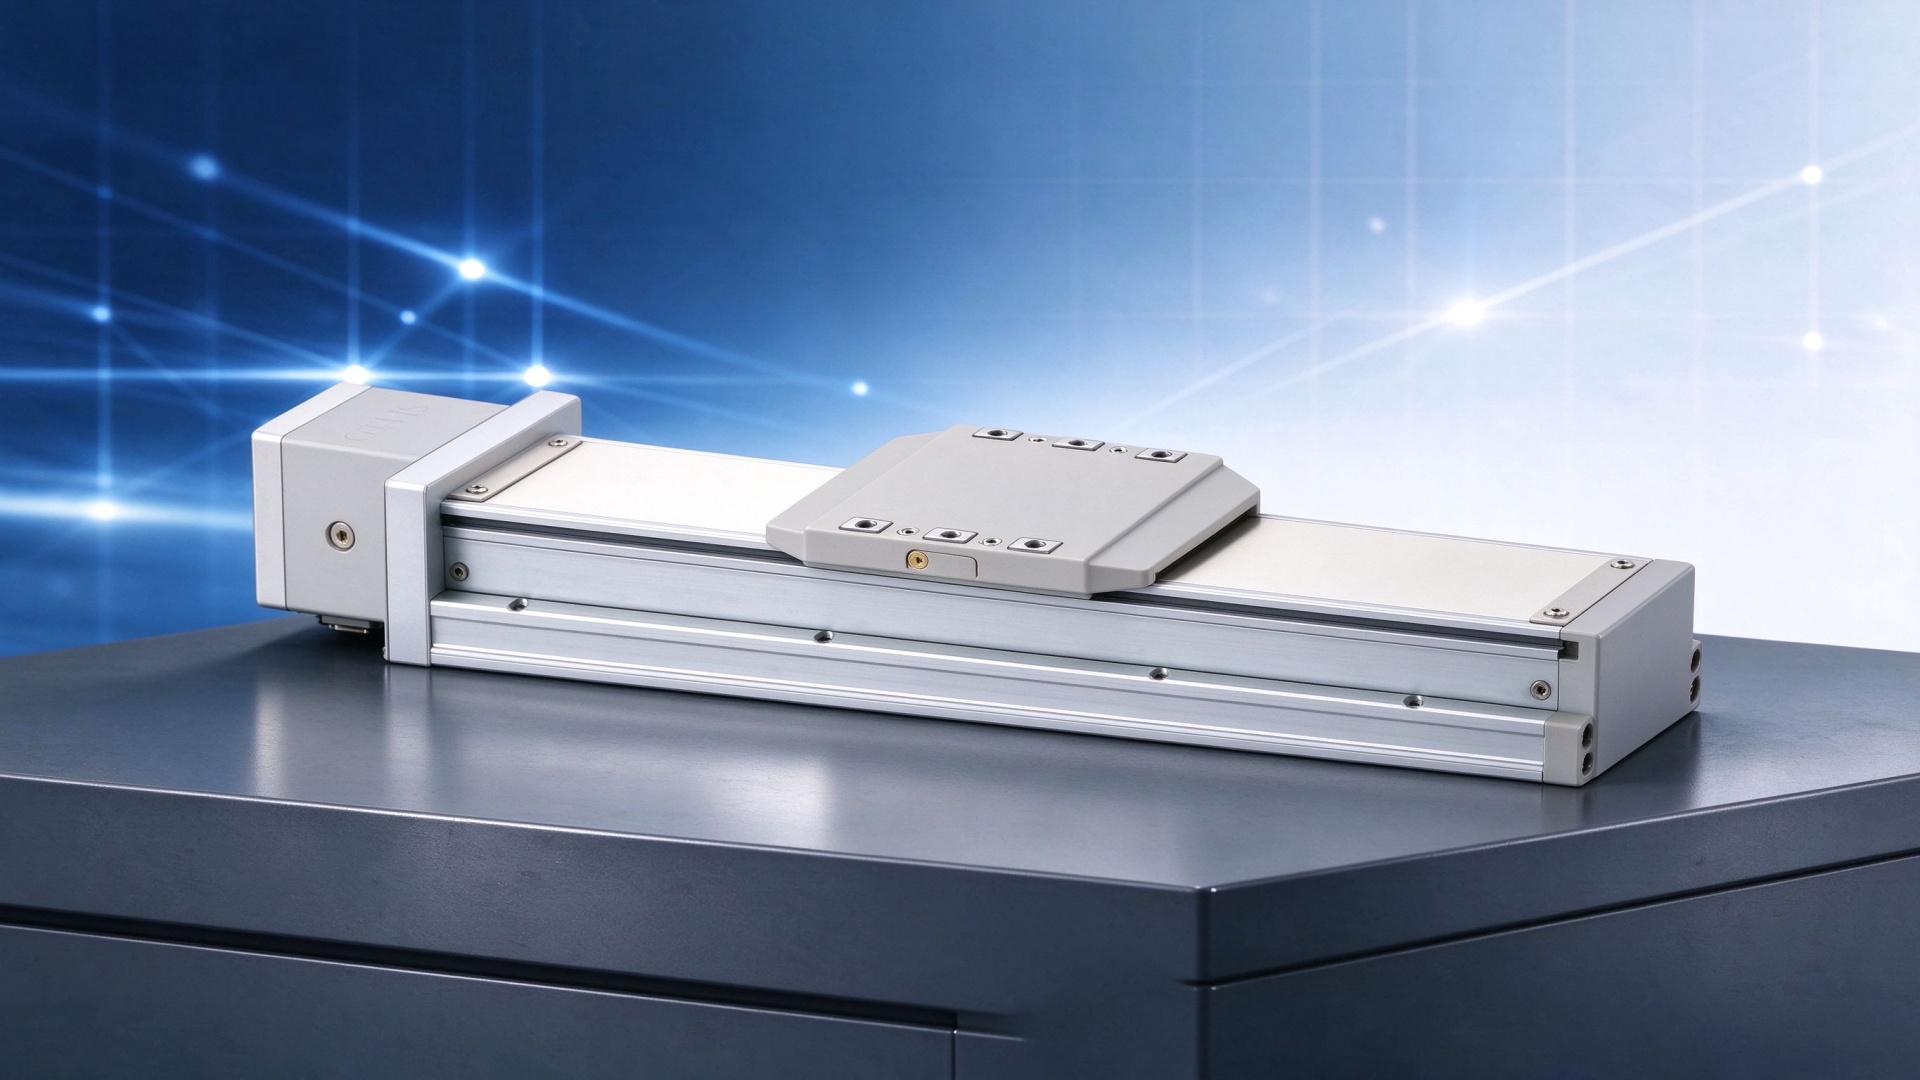
回到"直线电机模组可以做高速点胶吗"这个问题,我们的判断是:技术上完全可行,关键在于选对方案、调好参数、找对服务商。浙江制造业节奏快、定制需求多,建议设备企业在选型时不要只看速度和精度两个数字,还要考察供应商的响应速度、定制能力和售后保障。沃姆联科科技(上海)有限公司以上海技术中心和东莞运营中心双中心布局,为江浙沪及珠三角客户提供从方案设计到售后支持的全流程服务,产品质保2年,常规订单交付周期可控制在15天左右,力求让每一套直驱运动方案都能在产线上稳定跑起来。
如果您的点胶设备正在为高速下的精度波动、节拍瓶颈或振动问题困扰,不妨把具体工况整理清楚,与专业服务商做一次深入沟通。选型对了,直线电机模组带来的不只是速度提升,更是整条产线稳定性和良率的改善。